 English▼


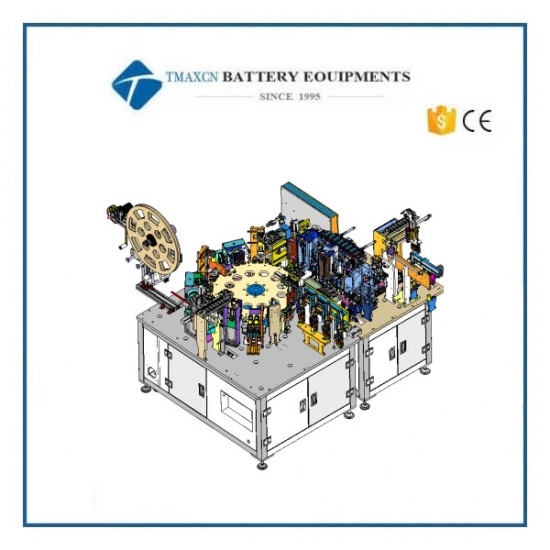
Mesin Pemasukan Shell Sel Silinder Lithium-ion 18650 Otomatis
Model Number:
TMAX-ZDRK18650Pembayaran:
Credit Card, Paypal, T/T , Western Union, LCDelivery Time:
5 days
- WhatsApp : +86 18659217588
- Email : David@tmaxcn.com
- Email : Davidtmaxcn@gmail.com
- Wechat : 18659217588
Kategori Produk
- pilot baterai / jalur produksi
- perakitan laboratorium baterai
- Lithium Battery Pack Assembly Line
- Solid State Battery Assembly Line
- Sodium Ion Battery Production Line
- Supercapacitor Assembly Line
- Lithium Ion Battery Recycling Plant
- Dry Electrode Preparation Solution
- Perovskite Based Solar Cell Lab Line
- Electrode Preparation
- Li ion baterai bahan
- busa elektroda logam
- bahan aktif katoda
- bahan aktif anoda
- Customized Battery Electrode
- Koin sel bahan
- chip lithium
- bagian sel silinder
- pengumpul arus baterai
- bahan konduktif baterai
- elektrolit dan kantong
- Metal Mesh
- pengikat baterai
- pemisah dan selotip
- film aluminium laminasi
- strip nikel / foil
- Battery Tabs
- bahan graphene
- Nickel Felt
- Titanium Fiber Felt
- Battery Pack Machine & Components
- Battery Pack Components
- Turnkey Solutions Battery Pack Assembly Line
- Cell Sorter
- Battery Pack Spot Welder
- Laser Welder
- Battery Charging Discharging Tester
- Battery Pack Aging Machine
- Battery Pack Comprehensive Tester
- Battery Pack Compression Machine
- CCD Visual Inspector
- Battery Paper Sticking Machine
- BMS Testing Machine
- Al Wire Bonding Machine
- semua mesin perakitan baterai
- penguji & penganalisa baterai
- Battery Safety Tester
- Material Characterization Tester
- mesin press bergulir
- mesin las spot logam
- mesin pengaduk vakum
- mesin crimping / pembongkaran
- mesin penyegel vakum
- mengisi elektrolit
- mesin susun / belitan
- pemotong elektroda / slitter
- kantong membentuk mesin
- NMP Solvent Treatment System
- Lithium Battery Production Plant
- Vakum kotak sarung tangan
- tungku
- Hydraulic Press Machine
- Coater
- ball mill
- mesin laboratorium
- mixer sentrifugal planet / pabrik
- Oven vakum
- ruang uji kelembaban suhu
- Hardness Tester
- Spray Dryer
- inkubator
- rotary evaporator
- Viscometer
- Three Roller Mill
- analisa luas permukaan
- crusher laboratorium
- uv mesin curing
- freezer sangat rendah
- Water Chiller
- Laser Cleaning Machine
- Cutting Machine
- Baterai
- peralatan lab lainnya
Hubungi kami
- Jika Anda memiliki pertanyaan, silahkan hubungi kami, Semua pertanyaan akan dijawab
- WhatsApp : +86 18659217588
- Email : David@tmaxcn.com
- Email : Davidtmaxcn@gmail.com
- Tambahkan : No. 39, Xinchang Road, Xinyang, Haicang Dist., Xiamen, Fujian, China (Mainland)
Sebelumnya:
Mesin Crimping Penyegel Baterai Silinder Kompatibel dengan Glove BoxBerikutnya:
Mesin Crimping dan Pembersihan Otomatis 2-in-1 untuk Sel Baterai Silinder Lithium-ion
Mesin Pemasukan Shell Sel Silinder Lithium-ion 18650 Otomatis
I. Persyaratan Teknis
1. Persyaratan Teknis Desain Mekanikal
l Nama Peralatan: Mesin Pemasukan Shell Baterai Lithium-ion Silinder
l Produk yang Berlaku: Seri 18650 (anode dengan tab tunggal atau ganda)
l Performa Teknis
a. Waktu Siklus: 60 PPM
b. Ketersediaan Peralatan (OEE): >90% (Waktu produksi normal ÷ (Waktu henti + Waktu produksi normal) × 100%)
c. Hasil Produk (Yield): >99%
l Persyaratan Material
a. Rangka Mesin: Direkomendasikan menggunakan struktur las pipa kotak, dengan perangkat magnetik yang dipasang di dalam panel pintu.
b. Struktur Mekanikal Utama: Baja S45C.
l Dimensi Peralatan (mm)
a. Panjang: 2500
b. Lebar: 2000 (termasuk bagian pengambilan material)
c. Tinggi: 1900
d. Tinggi Meja (termasuk pelat dasar utama): 680–720
e. Setelah model 3D selesai, desain harus ditinjau dan disetujui bersama oleh Pihak Pertama.
2. Persyaratan Teknis Kontrol Elektrikal
1. Lingkungan Operasional: Suhu -10°C hingga 45°C; kelembapan relatif <95% dapat diterima.
2. Catu Daya: Fase tunggal 220VAC, 50Hz.
3. Udara Bertekanan: Tekanan >0,5 MPa; laju aliran 180 L/menit.
II. Skema Desain Mesin Pemasukan Shell Otomatis Sel Lithium-ion Silinder
Peralatan ini merupakan perangkat pemasukan shell otomatis untuk sel lithium-ion silinder 18650 (anode dengan tab tunggal atau ganda).
- Mekanisme pengumpanan gulungan sel terhubung dengan mesin penggulung (winding machine) di tahap sebelumnya.
- Inti gulungan (wound core) diambil secara otomatis dari jalur konveyor oleh manipulator untuk pemuatan otomatis.
- Kaleng baja dimasukkan secara manual ke dalam baki material untuk didistribusikan secara otomatis.
- Peralatan secara otomatis mengukur diameter luar inti gulungan dan menolak produk yang tidak memenuhi syarat.
- Penyelarasan tab otomatis untuk tab sel.
- Pemotongan dan pemasangan cakram isolasi anode secara otomatis.
- Pembengkokan tab secara otomatis.
- Pemasukan inti gulungan ke dalam shell secara otomatis.
Sel dimuat ke dalam carrier dan diumpankan melalui belt. Inti gulungan diindeks secara berurutan oleh cam indexer untuk proses inspeksi. Pemasukan shell dilakukan dalam dua langkah, yang keduanya dipantau oleh sensor tekanan. Setelah pemasukan selesai, sel diangkut oleh dua konveyor belt. Manipulator melakukan pengambilan dan penempatan secara otomatis untuk proses pemuatan dan pembongkaran. Seluruh operasi diselesaikan secara otomatis, dan produk jadi akan masuk ke proses produksi berikutnya.
1. Rencana Perakitan Otomatis
A. Rencana Desain Struktur Mekanikal
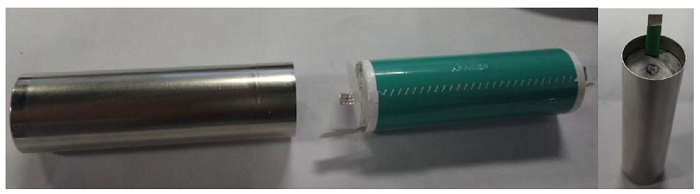
- Komponen Produk:
|
Komponen |
Jumlah |
|
Kaleng Baja |
1 pcs |
|
Cakram Isolasi |
1 pcs |
|
Sel |
1 pcs |
- Alur Kerja Stasiun Otomatis:
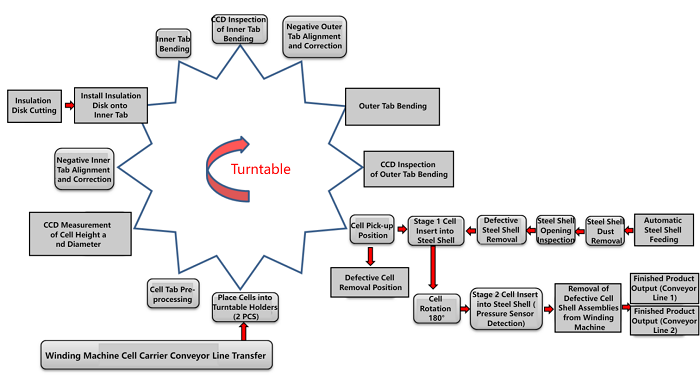
- Diagram Model Mesin Perakitan Otomatis:
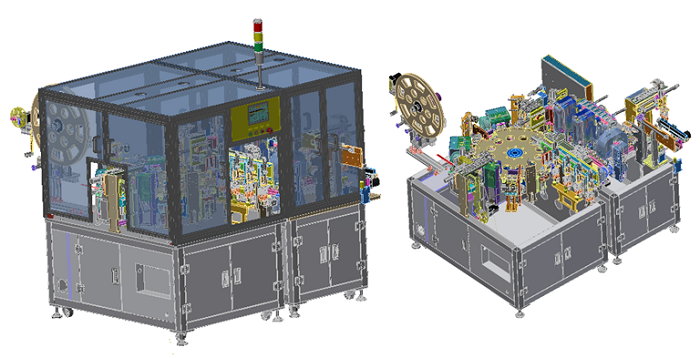
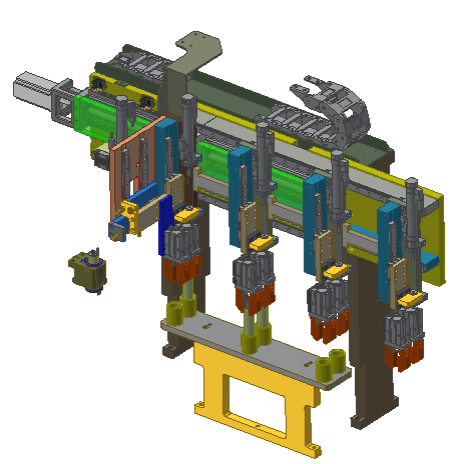
- Diagram Model Pemuatan ke Meja Putar (Rotary Table):
Sel dijepit oleh gripper, 2 pcs setiap kali, dan dipindahkan ke meja putar oleh mekanisme transfer berpenggerak servo.
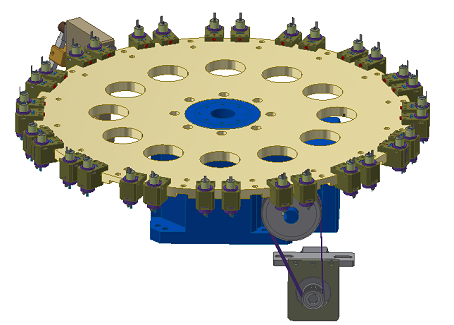
- Diagram Model Meja Putar + Mekanisme Dudukan Fixture:
Dudukan fixture sel dipasang pada meja putar. Setiap stasiun sesuai dengan dua dudukan fixture, dengan total 16 stasiun.
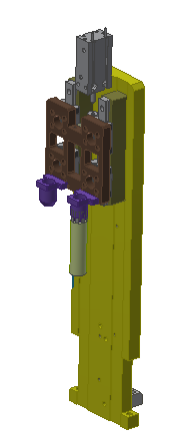
- Diagram Model Mekanisme Pre-forming Tab Luar:
Tab luar dibuka ke arah luar dari posisi miring ke dalam melalui mekanisme pembentukan tab.
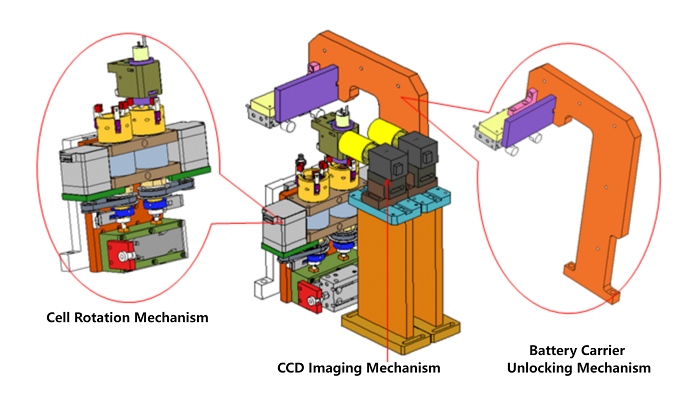
- Diagram Model Mekanisme Pencitraan CCD Tab Dalam:
Mekanisme pembuka kunci fixture sel melepaskan sel, kemudian sel diputar oleh mekanisme rotasi. CCD menangkap gambar secara terus-menerus, dan saat tab dalam terdeteksi berada pada posisi perakitan yang diprogram, rotasi akan berhenti.
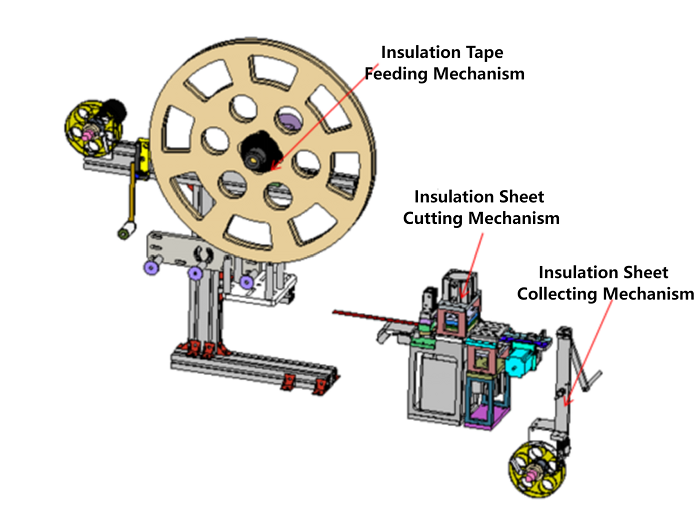
- Diagram Model Mekanisme Pemuatan + Pemotongan & Pembentukan Cakram Isolasi:
Cakram isolasi yang diumpankan dalam bentuk gulungan dimuat dari baki, kemudian dipotong dan dibentuk oleh mekanisme pemotongan. Sisa material dikumpulkan oleh mekanisme penggulung limbah.
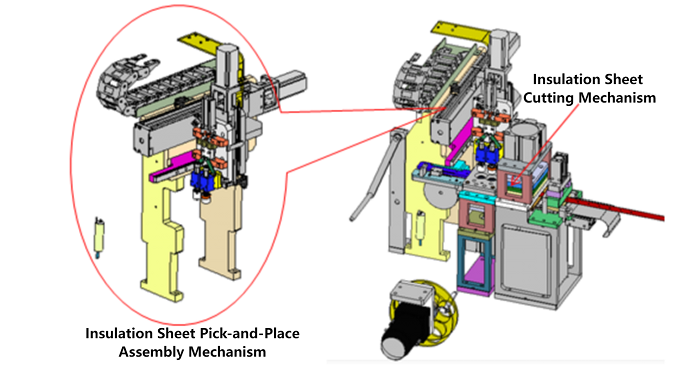
- Diagram Model Mekanisme Ambil-dan-Letakkan Cakram Isolasi ke Sel:
Setelah pemotongan, cakram isolasi diambil oleh unit hisap berlubang (2 pcs setiap kali), kemudian ditempatkan ke atas sel oleh mekanisme transfer servo.
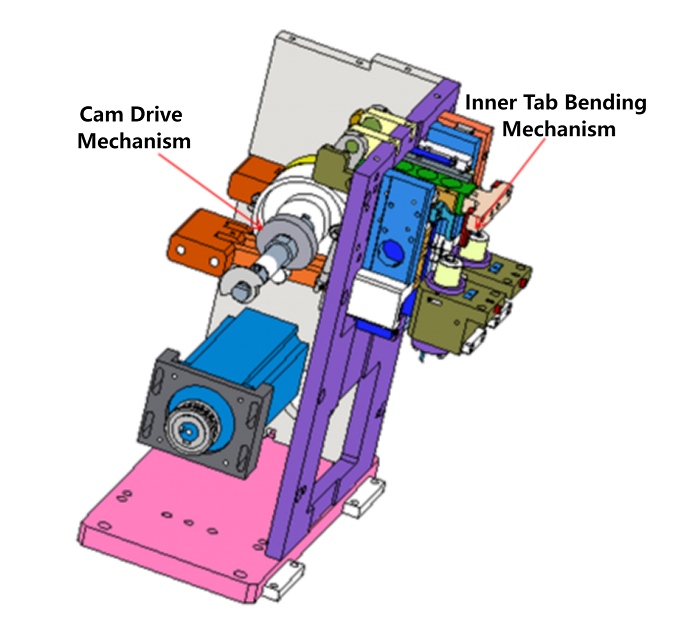
- Diagram Model Mekanisme Pembengkokan Cam Tab Dalam:
Mekanisme pembengkokan tab dalam digerakkan oleh transmisi cam.
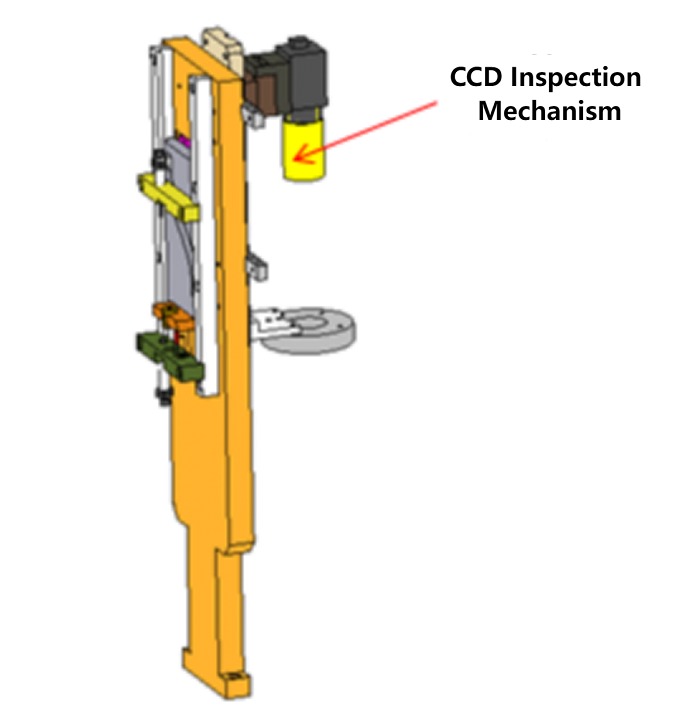
- Diagram Model Mekanisme Inspeksi CCD Pembengkokan Tab Dalam:
CCD memeriksa ketinggian pantulan tab dalam yang telah dibengkokkan untuk memastikan hasil pembengkokan memenuhi standar.
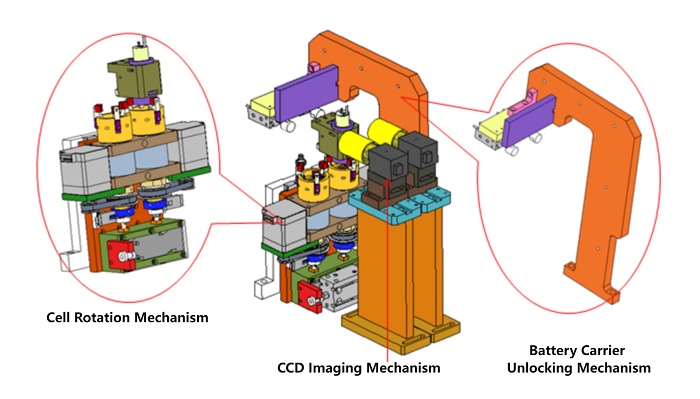
- Diagram Model Mekanisme Pencitraan CCD Tab Luar:
Mekanisme pembuka kunci fixture sel melepaskan sel, kemudian sel diputar oleh mekanisme rotasi. CCD menangkap gambar secara terus-menerus, dan saat tab luar terdeteksi berada pada posisi perakitan yang diprogram, rotasi akan berhenti.
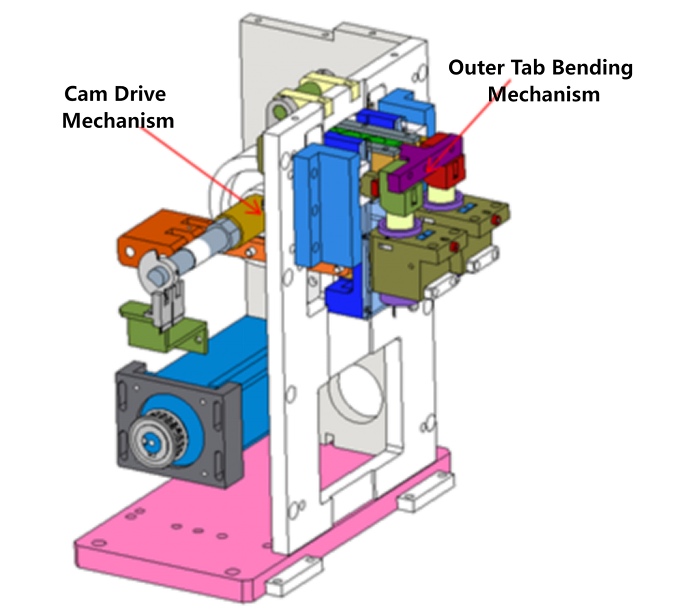
- Diagram Model Mekanisme Inspeksi CCD Pembengkokan Tab Luar:
Mekanisme pembengkokan tab luar digerakkan oleh transmisi cam.
- Diagram Model Mekanisme Transfer Sel Keluar dari Meja Putar:
Sel yang telah dirakit dan memenuhi syarat dipindahkan keluar dari meja putar menggunakan gripper.
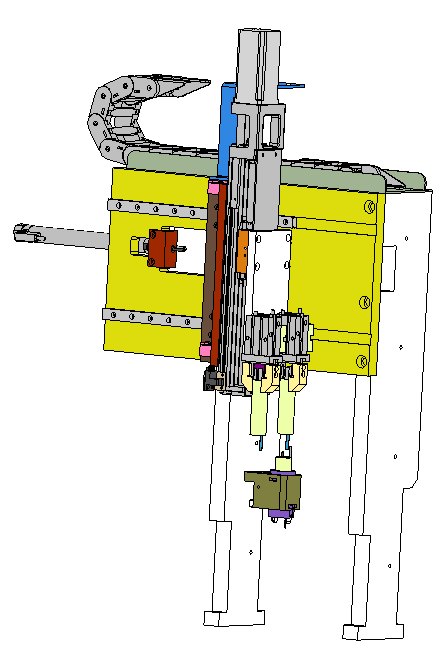
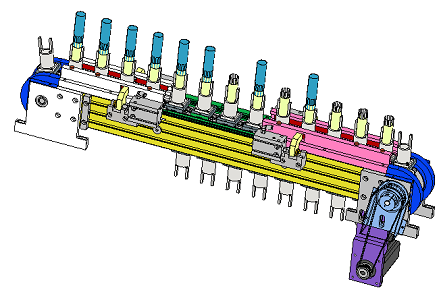
- Diagram Model Mekanisme Konveyor Rantai Sel:
Sel yang memenuhi syarat diangkut oleh pembawa rantai (chain carrier).
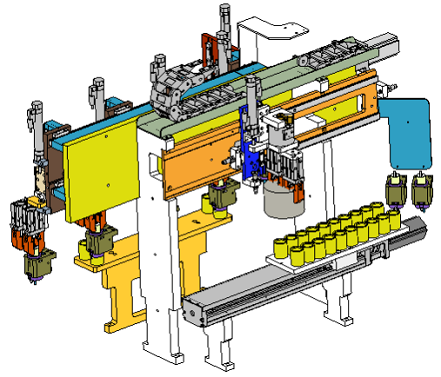
- Diagram Model Mekanisme Penolakan Sel:
Sel yang diidentifikasi cacat selama langkah inspeksi sebelumnya akan ditolak oleh manipulator dan ditempatkan pada pembawa servo untuk diambil secara manual.
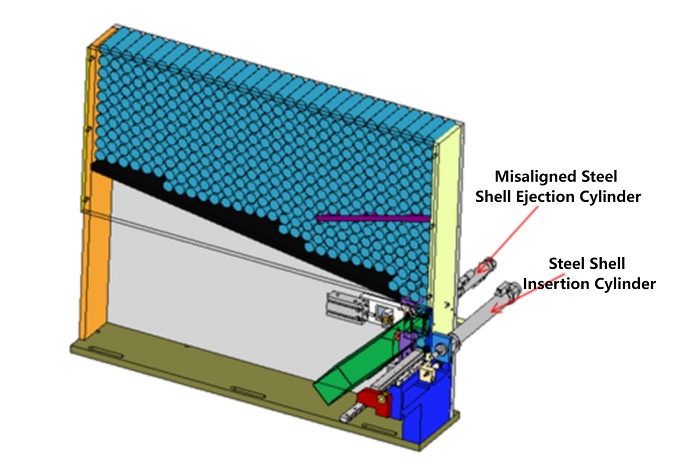
- Diagram Model Mekanisme Distribusi Kaleng Baja:
Kaleng baja ditempatkan ke dalam bin penyimpanan. Kaleng dengan orientasi yang salah akan ditolak oleh silinder; kaleng yang memenuhi syarat didorong ke dalam pembawa rantai oleh silinder.
- Diagram Model Konveyor Rantai Kaleng Baja + Mekanisme Penolakan Produk Cacat:
Kaleng baja diangkut oleh konveyor rantai. Jika terdeteksi kaleng yang terbalik, kaleng tersebut akan dikeluarkan oleh mekanisme pembuangan cacat. Dua kaleng baja diposisikan untuk perakitan sel.
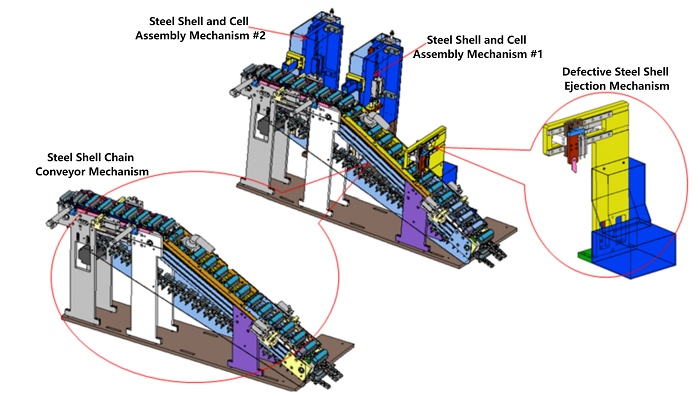
- Diagram Model Mekanisme Perakitan Kaleng Baja dan Sel:
Sel diposisikan pada pembawa rantai, dan kaleng baja dirakit dengan sel dalam orientasi terbalik.
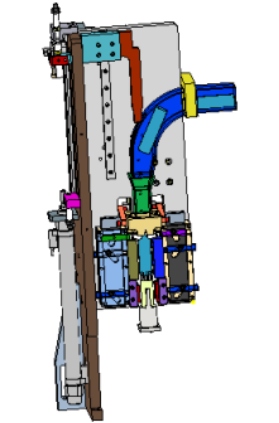
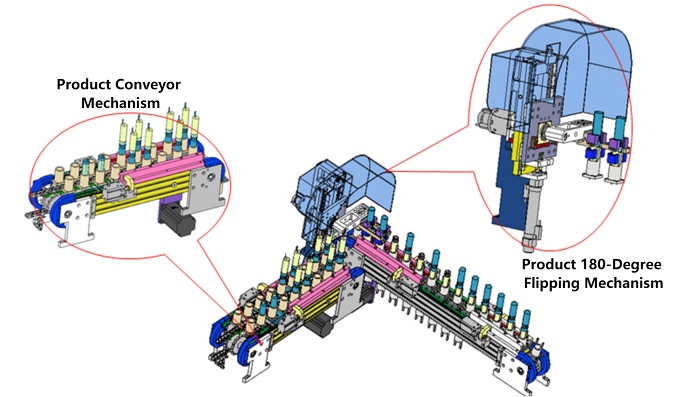
- Diagram Model Mekanisme Perakitan Kaleng Baja dan Sel (2):
Produk dijepit oleh gripper, diputar 180° oleh silinder rotasi, dan ditempatkan ke mekanisme konveyor rantai produk.
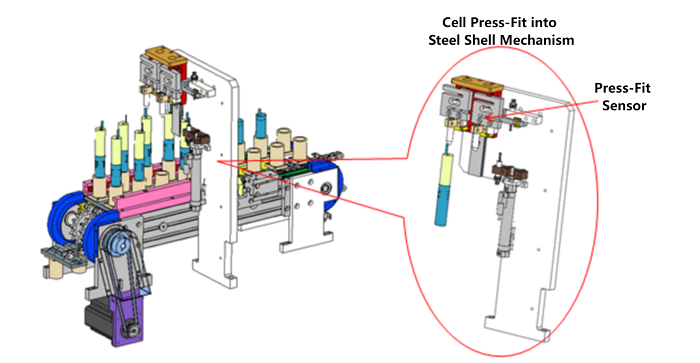
- Diagram Model Mekanisme Penekanan Sel ke dalam Kaleng Baja:
Proses penekanan sel ke dalam kaleng baja dipantau oleh sensor tekanan untuk menentukan apakah sel terpasang dengan benar atau cacat.
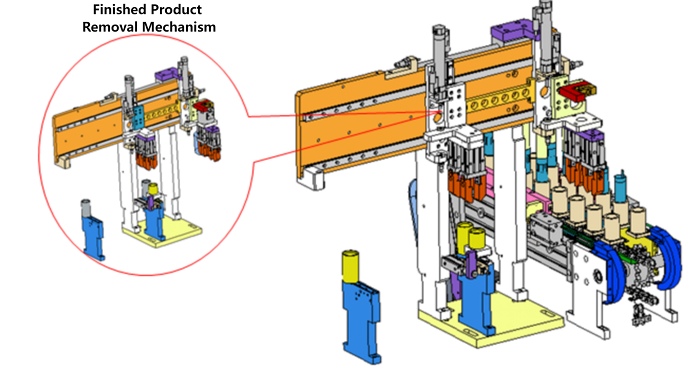
- Diagram Model Mekanisme Transfer Keluar Produk Jadi:
Produk jadi dijepit oleh gripper dan dipindahkan keluar oleh silinder.
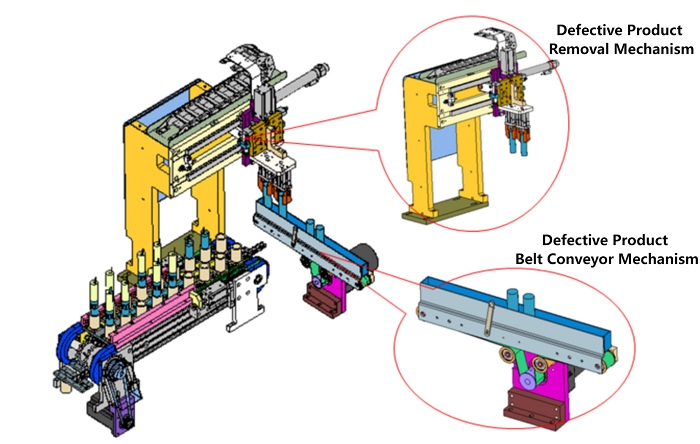
- Diagram Model Mekanisme Transfer Keluar Produk Cacat:
Produk cacat dikeluarkan oleh gripper dan ditempatkan ke konveyor belt.
- Indikator Performa Teknis Peralatan:
1. Kapasitas: ≥60 PPM
2. Hasil Produk (Yield): ≥99%
3. OEE: ≥90%
4. Dimensi Peralatan: P2500 × L2000 × T1900 mm
5. Suhu Operasional: Suhu Ruangan
6. Kelembapan Relatif: ≤65%
7. Catu Daya: AC 220V / 50Hz, 3 kW
8. Udara Bertekanan: Tekanan >0,5 MPa; laju aliran 180 L/menit
III. Konfigurasi Peralatan Utama
|
No. |
Komponen |
Asal / Merek |
|
1 |
Komponen Pneumatik |
SMC, Mindman |
|
2 |
Kontroler PLC |
Mitsubishi, Omron, Hiconics |
|
3 |
Layar Sentuh (HMI) |
Weintek, Kinco |
|
4 |
Relay Perantara |
Schneider |
|
5 |
Motor Servo |
Panasonic, Delta, Hiconics |
|
6 |
Pemutus Arus (Circuit Breaker) |
Schneider |
|
7 |
Sensor Serat Optik |
KEYENCE |
|
8 |
Sensor Tekanan |
ResTest |
|
9 |
Sistem Inspeksi CCD |
Basler |
|
10 |
Pemandu Linear (Linear Guide) |
Misumi, Hiwin |
|
11 |
Sistem Stepper |
Yako, Bolong, SLD |
|
12 |
Suku Cadang Standar Lainnya |
Misumi, IHD |
IV. Fungsi Dasar Peralatan
|
No. |
Item |
Parameter Teknis |
Keterangan |
|
1 |
Sistem yang Berlaku |
Pemuatan otomatis sel lithium-ion silinder, pengukuran diameter luar (OD), penolakan otomatis sel yang tidak sesuai spesifikasi, pemuatan cakram isolasi otomatis, pembengkokan tab otomatis, dan pemasukan shell otomatis. |
|
|
2 |
Spesifikasi Produk |
Sel lithium-ion: diameter 18 mm (anode dengan tab tunggal atau ganda) |
|
|
3 |
Kecepatan Perakitan Mekanikal |
60 pcs/menit |
|
|
4 |
Rentang Deviasi Sudut Tab Sel |
±15° (material masuk) |
|
|
5 |
Distribusi Sel Otomatis |
Pengumpanan melalui konveyor ujung depan dan manipulator servo |
|
|
6 |
Inspeksi CCD untuk Tinggi Sel, Diameter, dan Tab Positif yang Hilang |
Menggunakan CCD untuk memeriksa tinggi sel, diameter, dan keberadaan tab positif |
Kalibrasi blok standar |
|
7 |
Mekanisme Perakitan Meja Putar |
Sel dirakit di setiap stasiun melalui meja putar, diameter sekitar 750 mm |
Cam indexer presisi tinggi |
|
8 |
Inspeksi dan Penyelarasan Tab Dalam Negatif |
Posisi dideteksi oleh serat optik, dikoreksi oleh mekanisme probe |
|
|
9 |
Pemotongan dan Perakitan Cakram Isolasi |
Cakram dipotong dengan die dan diambil untuk ditempatkan pada inti |
|
|
10 |
Pembengkokan Tab Dalam Negatif |
Blok pembengkok elastis menyesuaikan dengan perbedaan panjang tab; cakram isolasi ditekan sebelum dibengkokkan |
|
|
11 |
Penyelarasan Tab Luar Negatif |
Tab luar diselaraskan melalui deteksi serat optik |
|
|
12 |
Pembengkokan Tab Luar Negatif |
Blok pembengkok elastis menyesuaikan dengan perbedaan panjang tab; cakram isolasi ditekan sebelum dibengkokkan |
|
|
13 |
Pemuatan Otomatis Kaleng Baja, Pembersihan Debu, dan Inspeksi Mulut Kaleng |
Termasuk distribusi, pembersihan debu, dan inspeksi mulut kaleng |
|
|
14 |
Pemasukan Shell Tahap Pertama |
Pemasukan terpandu, pengangkat bawah mendorong sel ke dalam kaleng baja sedalam 1/3, pemantauan sensor tekanan |
|
|
15 |
Pemasukan Shell Tahap Kedua |
Mendorong sel hingga kedalaman 2/3; sensor tekanan memicu perlindungan beban berlebih & alarm |
Tekanan bervariasi sesuai OD sel & ID kaleng |
|
16 |
Deteksi Pemasukan & Penolakan Produk Cacat |
Serat optik mengonfirmasi posisi; menolak dan mengeluarkan produk cacat |
|
|
17 |
Output Jalur Produk |
Dipindahkan ke jalur konveyor baki |
|
V. Spesifikasi Proses Pemasukan Shell
Karena adanya variasi dalam model inti dan ukuran kaleng baja, jika dimensi di bawah ini berlaku, peralatan harus memenuhi persyaratan teknis yang diperlukan untuk menjalankan fungsi yang ditentukan.
V. Spesifikasi Proses Pemasukan Shell
Karena adanya variasi dalam model inti dan ukuran kaleng baja, jika dimensi di bawah ini berlaku, peralatan harus memenuhi persyaratan teknis yang diperlukan untuk menjalankan fungsi yang ditentukan.
|
Kode |
Nama Fungsi |
Persyaratan Fungsi |
Keterangan |
|
1 |
Pemuatan Kaleng Baja |
1. Metode Pemuatan |
Kaleng Baja
|
|
Opsi 1: Memindahkan kaleng baja dari kantong (mulut kaleng seragam, tersusun rapat) ke fixture konveyor dengan posisi mulut menghadap ke bawah, setelah penanganan mekanis yang sesuai. |
|||
|
Opsi 2 (Direkomendasikan): Vibratory bowl feeder → lengan mekanis memindahkan kaleng ke fixture konveyor. |
|||
|
Opsi 3 (Direkomendasikan): Dari baki blister → lengan mekanis memindahkan kaleng ke fixture konveyor. |
|||
|
2. Perlindungan Kaleng Baja – Tersedia. |
|||
|
Harus memastikan pemosisian yang mulus tanpa goresan, hilangnya lapisan pelat, atau deformasi. |
|||
|
Persyaratan Kebisingan: Dapat diterima oleh operator. |
|||
|
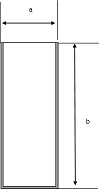
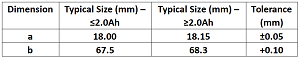
Ukuran Kaleng Baja yang Berlaku:
|
|||
|
2 |
Inspeksi Online Kebulatan Kaleng Baja |
1. Inspeksi kebulatan 100% – Tidak tersedia. |
|
|
2. Penolakan otomatis kaleng yang tidak bulat – Tidak tersedia. |
|
||
|
3 |
Pembersihan Debu Kaleng Baja |
1. Harus menghilangkan debu dan partikel logam dari dinding bagian dalam secara menyeluruh dan efektif – Tersedia. |
|
|
2. Udara bertekanan & vakum dengan tampilan pengukur tekanan/vakum – Tersedia. |
|
||
|
4 |
Pemuatan Inti |
Opsi 1: Menggunakan lengan robotik untuk menemukan dan mengambil inti dari baki secara otomatis, kemudian memindahkannya ke fixture konveyor pada peralatan pemasukan shell. —Tidak menggunakan pengambilan berbasis baki; menggunakan metode pengambilan konveyor sebagai gantinya. |
|
|
Inti dapat memiliki 1 atau 2 tab positif dan 1 atau 2 tab negatif. —Tidak mendukung dua tab positif; konfigurasi lainnya dapat diterima. |
|||
|
5 |
Pembentukan Kebulatan Inti |
1. Menyesuaikan kebulatan – Tersedia. |
|
|
2. Tidak ada kerusakan selama pembentukan – Tersedia. |
|
||
|
3. Tekanan yang dapat dikontrol/ditampilkan – Tidak tersedia. |
|
||
|
6 |
Pengecekan Awal Diameter Inti |
1. Rentang deteksi yang dapat disesuaikan 17,0–17,6 mm – Tersedia. |
|
|
2. Menolak inti yang cacat – Tersedia. |
|
||
|
7 |
Pemosisian Tab Negatif |
1. Deviasi sudut pemosisian tab negatif dalam/luar ≤3° – Tidak terpenuhi. |
|
|
2. Harus menghindari kesalahan penyelarasan tab – Tersedia. |
|||
|
8 |
Pemuatan Gulungan Isolasi |
1. Penggantian berkala secara manual – Tersedia. |
|
|
2. Poros cadangan untuk penggantian material cepat – Tidak tersedia (waktu penggantian singkat, fungsi tidak diperlukan). |
|
||
|
3. Platform perekat cadangan untuk penyambungan – Tidak tersedia (waktu penggantian singkat, fungsi tidak diperlukan). |
|
||
|
9 |
Pemotongan & Pemuatan Cakram Isolasi |
1. Memotong gulungan isolasi menjadi cakram yang memenuhi persyaratan gambar isolasi – Tersedia. |
Cakram isolasi bawah
|
|
2. Persyaratan material – Tersedia: |
|||
|
① Material: PP atau PE |
|||
|
② Warna: Bebas |
|||
|
③ Dimensi: Sesuai gambar. |
|||
|
3. Persyaratan material pemotong – Tersedia. |
|||
|
4. Penggantian pemotong yang mudah – Tersedia. |
|||
|
5. Stabilitas pemasangan pemotong – Tersedia. |
|||
|
6. Penempatan cakram yang benar; deteksi cakram yang hilang dengan alarm otomatis & penolakan – Tersedia. |
|||
|
10 |
Pembengkokan Tab Negatif |
1. Setelah pembengkokan harus memenuhi: |
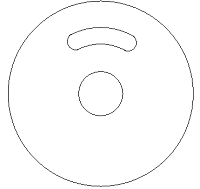
Gbr. 1 (OK)
|
|
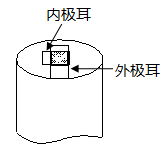
a. Tab negatif dalam/luar (perbedaan sudut dapat bervariasi, 0°–360°) harus menutupi lubang tengah, tidak ada kerutan atau pembengkokan abnormal – Tersedia. |
|||
|
b. Tidak ada deformasi >0,2 mm – Tersedia. |
Gbr. 2 (NG)
|
||
|
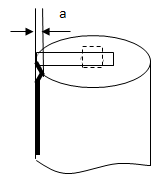
c. Deviasi tepi tab ke tepi lubang tengah ±0,3 mm – Tersedia. |
|||
|
2. CCD mendeteksi posisi tab & cacat – Tersedia. |
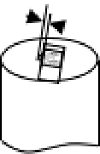
Gbr. 3 (Tab tidak selaras – NG)
|
||
|
3. Penolakan otomatis inti yang kehilangan cakram isolasi – Tersedia. |
|||
|
4. Inti cacat dikeluarkan melalui saluran terpisah – Tersedia. |
|||
|
11 |
Pemasukan Inti ke dalam Shell |
1. Tekanan pemasukan yang dapat disesuaikan/diatur – Tersedia. |
|
|
2. Akurasi tekanan 0,01 kgf atau setara – Tersedia. |
|
||
|
3. Tidak ada perubahan posisi relatif setelah pemasukan – Tersedia. |
|
||
|
4. Posisi tab memenuhi “Item 8, Fungsi 1” – Tersedia. |
|
||
|
5. Tidak ada kerusakan besar (goresan/lipatan kecil dimungkinkan). |
|
||
|
6. Ujung tab positif tidak rusak (separator mungkin memiliki sedikit lekukan). |
|
||
|
7. Menjaga konsentrisitas tanpa pergeseran atau terjepit – Tersedia. |
|
||
|
8. Direkomendasikan pemasukan bertahap di stasiun melingkar – Berpenggerak servo, tanpa rotasi. |
|
||
|
9. Penandaan inkjet untuk posisi tab negatif – Tidak tersedia. |
|
||
|
12 |
Penyesuaian Posisi Sel Setelah Pemasukan |
1. Secara otomatis mengarahkan tab positif ke atas – Tersedia. |
|
|
2. Tidak ada kerusakan sel – Tersedia. |
|
||
|
3. Tidak ada pergerakan relatif antar komponen – Tersedia. |
|
VI. Tampilan Keseluruhan Peralatan
l 6.1 Tampilan – Rangka dasar penopang beban menggunakan struktur las pipa kotak. Rangka tertutup bagian atas terbuat dari profil paduan aluminium dan ditutup dengan kaca organik. Warna: standar biru langit atau sesuai spesifikasi pelanggan.
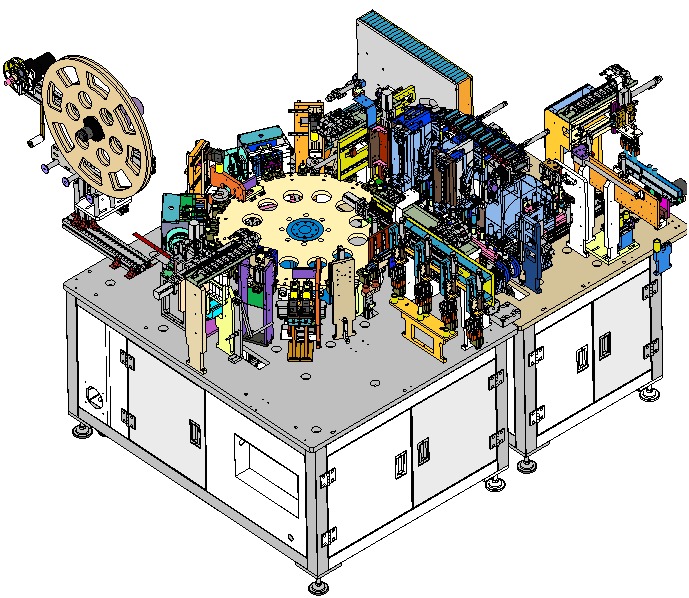
l 6.2 Antarmuka Operasi – Setiap mesin dilengkapi dengan layar sentuh independen untuk pengoperasian, dengan antarmuka yang sederhana dan perawatan yang mudah.
l 6.3 Tata Letak dan Arah Pemasangan – Gambar tata letak untuk pemosisian peralatan dan arah pemasangan akan disediakan.
VII. Parameter Teknis Peralatan
|
No. |
Parameter |
Spesifikasi |
|
1 |
Hasil Produk (Yield) |
99% (hanya merujuk pada cacat yang disebabkan oleh peralatan) |
|
2 |
Kapasitas / Kecepatan Peralatan |
≥60 PPM |
|
3 |
Ketersediaan Peralatan |
≥90% (hanya merujuk pada waktu henti yang disebabkan oleh peralatan) |
|
4 |
Spesifikasi Elektrikal |
Tegangan AC220 ±10%, Daya 10 kW |
|
5 |
Udara Bertekanan |
≥0,5 MPa |
|
6 |
Vakum |
≥ -70 kPa |
|
7 |
Ergonomi |
Desain mesin harus memastikan ergonomi manusia-mesin yang sangat baik |
|
8 |
Material |
Diutamakan aluminium, baja tahan karat, atau material tahan korosi berlapis elektroplating |
VIII. Daftar Suku Cadang (Termasuk dalam Peralatan)
|
No. |
Nama Bagian |
Satuan |
Jml |
Keterangan |
|
1 |
Die Pemotong Cakram Isolasi |
Set |
1 |
|
|
2 |
Katup Solenoid 2-Posisi 5-Arah |
Pc |
1 |
SMC |
|
3 |
Gripper Manipulator Pembongkaran Rotasi |
Set |
1 |
|
|
4 |
Sensor Serat Optik |
Pc |
1 |
KEYENCE |
|
5 |
Suku Cadang Produksi Internal Lainnya (Keausan Normal) |
Set |
1 |
Disediakan gratis dalam 1 tahun |
|
6 |
Daftar Bagian Rentan dan Gambar Pemesinan |
Set |
1 |
Perjanjian tambahan |
|
7 |
Gambar Elektrikal |
Set |
1 |
|
|
8 |
Sakelar Magnetik |
Pc |
1 |
SMC / Mindman |



 +86 13174506016
 David@tmaxcn.com


